L’atelier invisible : pourquoi les dépôts conditionnent désormais la cadence à grande vitesse
La grande vitesse ferroviaire se raconte volontiers par ses records, ses kilomètres de ligne nouvelle et ses gares emblématiques. Elle se joue pourtant aussi dans des bâtiments moins spectaculaires : les dépôts de maintenance. À mesure que les flottes s’allongent, que les rames deviennent plus longues et que les exploitants cherchent à augmenter les fréquences, ces ateliers cessent d’être un simple service support pour devenir un maillon critique de la capacité. Le congrès UIC 2015 avait placé l’innovation et l’interopérabilité au cœur des débats ; près d’une décennie plus tard, force est de constater que la question des dépôts reste souvent traitée en aval des décisions d’exploitation.
Un dimensionnement hérité d’un autre modèle d’exploitation
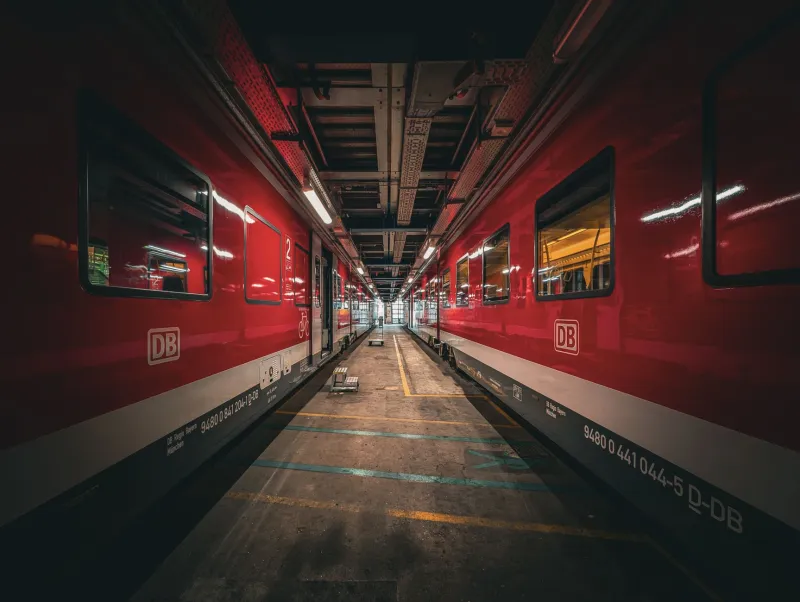
Beaucoup d’ateliers européens ont été conçus à une époque où les rames étaient plus courtes, les cycles de maintenance plus simples et les cadences moins tendues. L’allongement des trains, la multiplication des équipements embarqués et la recherche d’une disponibilité maximale ont changé la donne. Une voie de levage prévue pour une rame de huit voitures ne répond pas nécessairement aux besoins d’une unité double, ni aux interventions simultanées sur plusieurs sous-systèmes. La longueur utile des voies, le nombre de positions de travail, la profondeur des fosses et la hauteur sous toiture deviennent des variables de conception aussi importantes que la capacité des lignes elles-mêmes.
Le risque est connu : un dépôt sous-dimensionné impose des files d’attente de rames, allonge les immobilisations et finit par contraindre l’offre commerciale. Ce phénomène est d’autant plus sensible que les flottes sont désormais plus hétérogènes, avec des séries issues de constructeurs différents et des configurations techniques variées. La standardisation des interfaces aide, mais elle ne compense pas l’insuffisance physique des surfaces disponibles.
La longueur des voies n’est que la partie émergée
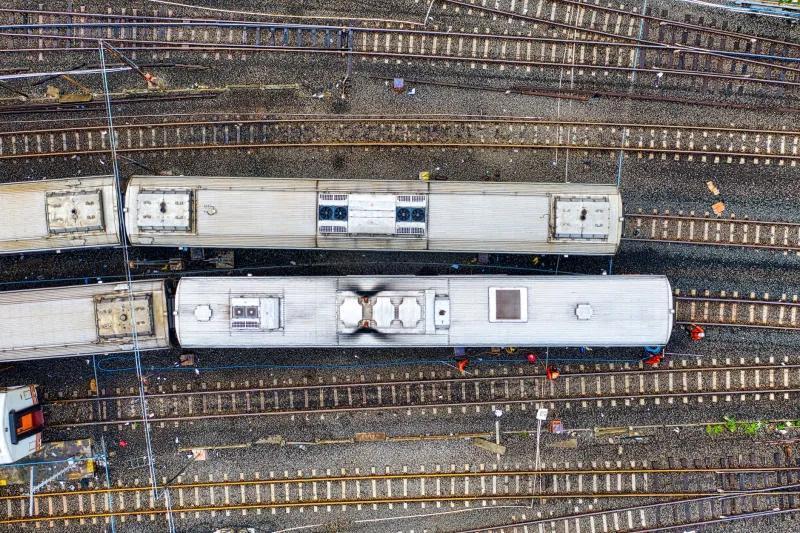
Les contraintes d’un atelier à grande vitesse ne se résument pas à l’accueil d’une rame plus longue. L’accès aux toitures est devenu un point de friction majeur. Pantographes, climatisation, équipements de traction et capteurs s’y concentrent, tandis que les exigences de sécurité imposent des plateformes, des garde-corps et des dispositifs antichute adaptés. Un bâtiment dont la hauteur libre est insuffisante ne peut pas être simplement « modernisé » sans travaux lourds.
La géométrie des circulations internes compte tout autant. Les rames doivent entrer, sortir et changer de voie sans conflit avec les activités de maintenance. Les zones de préparation, de nettoyage et de contrôle doivent être pensées comme une chaîne logistique, et non comme une succession de locaux. Dans les projets récents, la tendance est à des ateliers modulaires, capables d’absorber une évolution des séries et des méthodes de travail sans reconstruire l’ensemble du site.
Automatiser l’inspection, pas seulement la production
L’automatisation est souvent associée aux opérations de production : robotisation du nettoyage, assistance au levage, gestion automatisée des outillages. Or c’est peut-être dans l’inspection que le gain est le plus structurant. Les systèmes de vision, les drones intérieurs et les capteurs embarqués permettent de réaliser des contrôles visuels répétitifs et de comparer les états dans le temps. Ils ne remplacent pas l’expertise des techniciens, mais ils libèrent du temps pour les diagnostics complexes.
Encore faut-il que l’atelier dispose de l’infrastructure numérique correspondante : couverture de connectivité, stockage des données, traçabilité des interventions et interfaces avec les systèmes de gestion de maintenance. Sans cette colonne vertébrale, les outils d’inspection automatisée restent des démonstrateurs isolés. La maintenance prédictive, souvent présentée comme une solution en soi, dépend étroitement de la qualité des données produites en atelier et de la capacité des équipes à les interpréter.
Pièces de rechange et logistique interne : le nerf oublié
Un dépôt performant est aussi un centre logistique. La disponibilité des pièces critiques, la gestion des obsolescences et la rotation des composants conditionnent directement les délais d’immobilisation. Or l’espace de stockage est souvent le premier sacrifié lors de la conception, au profit des surfaces d’atelier. Les flux internes — livraison, préparation, retour — doivent pourtant être intégrés dès le départ pour éviter les ruptures et les déplacements inutiles.
La coopération avec les industriels est ici décisive. Les contrats de maintenance à long terme intègrent de plus en plus des engagements de disponibilité des pièces et des délais de réapprovisionnement. Mais ces engagements n’ont de valeur que si l’atelier peut les absorber physiquement et organisationnellement. La question de la mutualisation entre sites, à l’échelle d’un corridor ou d’un groupe d’exploitants, mérite d’être posée sans dogmatisme.
Anticiper l’investissement et former les équipes
Les dépôts souffrent d’un décalage classique : leurs besoins se manifestent lentement, mais leurs délais de réalisation sont longs. Un programme de modernisation s’étale sur plusieurs années, entre études, autorisations, travaux et montée en compétences. Il est donc indispensable d’intégrer la trajectoire des flottes et des fréquences dès la planification des investissements. Les scénarios d’évolution de l’offre doivent être traduits en besoins d’atelier, avec des hypothèses explicites sur les taux de disponibilité et les durées d’intervention.
La formation constitue l’autre volet de cette anticipation. Les métiers de la maintenance évoluent vers davantage de compétences numériques, de robotique et d’analyse de données, sans que la maîtrise technique des systèmes ferroviaires cesse d’être centrale. Les organisations doivent accompagner cette transition par des parcours qualifiants et un dialogue social structuré. Un atelier moderne n’est pas seulement un bâtiment équipé : c’est une capacité humaine organisée.
Faire de l’atelier un objet de politique ferroviaire
À l’heure où la grande vitesse cherche à gagner en attractivité et en robustesse, les dépôts ne peuvent plus rester des sujets techniques traités en marge des grands arbitrages. Ils déterminent la disponibilité des rames, la fiabilité de l’offre et, en dernière instance, la confiance des voyageurs. Le congrès UIC 2015 avait montré la voie en insistant sur les interfaces entre systèmes ; la même logique doit s’appliquer aux interfaces entre exploitation, maintenance et investissement. Voir l’atelier, c’est accepter que la performance à grande vitesse se construit aussi à l’arrêt.